용접 전류 180암페어인데 면 유리가 8번이면 불빛이 하얘서 이음매가 안 보입니다. 이런 작업은 10번이 하한이고, 잘 보이려면 12번입니다. 용접 차광도수는 용접 종류와 전류로 고릅니다.
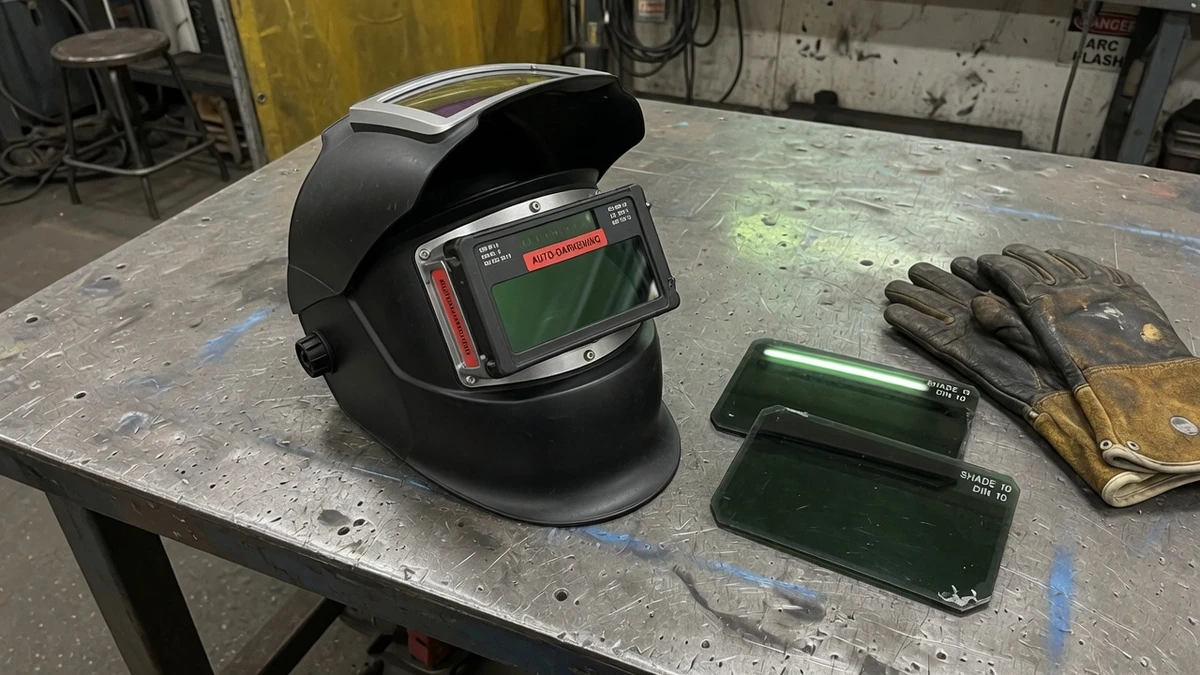
차광 번호는 용접면 유리가 얼마나 어두운지입니다. 숫자가 클수록 어둡습니다. 전기 불꽃(아크) 용접은 보통 8~14번, 가스용접은 4~6번입니다. 용접 종류는 용접 종류 비교, 전류는 초보 용접기·케이블·차단기 선정표와 ToolFit에서 맞추세요.
유리가 한 장인 면은 번호가 고정입니다. 자동으로 어두워지는 면은 평소 4번이다가, 불꽃이 뜨면 9~13번으로 바뀝니다. 4번 상태로 연마하지 마세요.
1. 차광 번호 읽는 법
용접면 유리는 눈에 해로운 빛과 열을 막습니다. 선글라스나 투명 얼굴 가리개는 아크 용접용이 아닙니다.
| 이름 | 뜻 | 쓰지 말 것 |
|---|---|---|
| 차광 번호 | 유리가 얼마나 어두운지. 클수록 어두움. 아크는 8~14 | 4번으로 아크 용접 |
| 이보다 밝으면 안 됨 | 눈 보호 하한 | 하한보다 밝은 유리 |
| 잘 보이는 번호 | 현장에서 쓰는 쪽 | 하한만 보고 8번에 200암페어 |
| 한 장짜리 유리 | 번호가 고정. 시중 5 / 6 / 8 / 9 / 10 / 11 / 12 / 13 / 14 | 깨진 유리, 금 간 유리 |
| 자동으로 어두워지는 면 | 평소 4, 불꽃이 뜨면 9~13 | 배터리 나간 면으로 아크 |
살 때 예: 차광유리 10번, 90×110 mm 또는 자동면 4/9~13. 10만 적으면 가스용접 고글과 아크 용접면이 섞입니다.
팁: 너무 어두우면 허리가 구부러집니다. 안 보이면 한 단계 내리고, 하한보다 밝게는 하지 마세요.
2. 용접 차광도수: 전류별
굵은 행이 현장에서 많이 쓰는 전류입니다. 왼쪽은 이보다 밝으면 안 되는 번호, 오른쪽이 잘 보이는 번호입니다.
| 용접 종류 | 전류 (암페어) | 이보다 밝으면 안 됨 | 잘 보이는 번호 |
|---|---|---|---|
| 피복아크(전기봉) | 60 미만 | 7 | — |
| 피복아크 | 60~160 | 8 | 10 |
| 피복아크 | 160~250 | 10 | 12 |
| 피복아크 | 250~550 | 11 | 14 |
| CO2 반자동 | 60 미만 | 7 | — |
| CO2 반자동 | 60~160 | 10 | 11 |
| CO2 반자동 | 160~250 | 10 | 12 |
| CO2 반자동 | 250~500 | 10 | 14 |
| TIG | 50 미만 | 8 | 10 |
| TIG | 50~150 | 8 | 12 |
| TIG | 150~500 | 10 | 14 |
| 탄소아크 절단 (약) | 500 미만 | 10 | 12 |
| 탄소아크 절단 (강) | 500~1000 | 11 | 14 |
| 플라즈마 용접 | 20 미만 | 6 | 6~8 |
| 플라즈마 용접 | 20~100 | 8 | 10 |
| 플라즈마 용접 | 100~400 | 10 | 12 |
| 플라즈마 절단 | 80~300 | 8 | 9 |
| 플라즈마 절단 | 300~400 | 9 | 12 |
| 플라즈마 절단 | 400~800 | 10 | 14 |
번호는 미국 용접학회 차광 선택표(AWS F2.2)입니다. 한국 필터 등급은 KS G ISO 4850입니다.
기능사 피복아크 실기는 보통 10~12번입니다. 과제 치수는 용접기능사 종류·실기 과제 치수 정리를 보세요.
3. 가스용접·절단·납땜
아크 용접 표를 가스에 쓰지 마세요. 여기는 판 두께로 고릅니다.
| 작업 | 판 두께 | 잘 보이는 번호 |
|---|---|---|
| 가스용접 (얇은 판) | 3 mm 미만 | 4 또는 5 |
| 가스용접 (보통) | 3~13 mm | 5 또는 6 |
| 가스용접 (두꺼운 판) | 13 mm 초과 | 6 또는 8 |
| 산소절단 (얇은 판) | 25 mm 미만 | 3 또는 4 |
| 산소절단 (보통) | 25~150 mm | 4 또는 5 |
| 산소절단 (두꺼운 판) | 150 mm 초과 | 5 또는 6 |
| 토치로 붙이기 (브레이징) | — | 3 또는 4 |
| 납땜 | — | 2 |
노란 불꽃이 강하면 그 노란빛을 막는 유리를 씁니다. 아크용 10번을 가스에 끼면 불꽃이 안 보입니다.
4. 자동면과 한 장짜리 유리
시중 자동면은 평소 4번, 어두워지면 9~13번이 기본입니다. 한 장짜리 유리는 90×110 mm 또는 50×108 mm.
| 항목 | 값 |
|---|---|
| 자동면, 평소 | 4 (이음매 위치 확인. 연마 금지) |
| 자동면, 어두움 | 9 / 10 / 11 / 12 / 13 조절 |
| 피복아크 60~160암페어 | 자동면 10 |
| 피복아크 160~250암페어, TIG 50~150암페어 | 자동면 12 |
| 두꺼운 판·높은 전류 | 자동면 13 |
| 한 장짜리 유통 | 5, 6, 8, 9, 10, 11, 12, 13, 14 |
| 한 장짜리, 많이 쓰는 번호 | 10, 11, 12 |
| 겉유리 (커버) | 투명. 불꽃 튀김용. 차광 아님 |
자동면이 어두워지지 않으면 바로 멈추세요. 4번으로 아크를 보면 눈이 탑니다.
| 같이 쓰는 보호구 | 언제 |
|---|---|
| 가죽 용접 장갑 | 아크·가스 공통 |
| 가죽 앞치마·소매 | 불꽃 튀김, 아래에서 위로 용접 |
| 보안경 (투명) | 면 안에. 연마는 별도 |
| 귀마개 | 그라인더, 탄소아크 |
연마용 투명 얼굴 가리개를 용접 유리 대신 쓰지 마세요.
5. 고를 때
- 용접 종류를 먼저 적습니다. 피복아크, CO2, TIG, 가스는 표가 다릅니다.
- 전류는 지금 쓰는 암페어입니다. 용접기에 적힌 최대 전류가 아닙니다. 피복아크 180암페어는 잘 보이는 번호 12.
- 한 장짜리 유리는 번호와 크기입니다. 예: 차광유리 12번, 90×110 mm.
- 자동면은 4 / 9~13입니다. 배터리와 센서 창을 가리지 마세요.
- 가스용접은 4~6번입니다. 아크용 10번을 가스 고글에 넣지 마세요.
- 전류는 ToolFit과 초보 용접기·케이블·차단기 선정표로 한 번 더 대조하세요.
팁: 너무 어두워 자세가 구부러지면 한 단계 내리되, 표의 하한보다 밝게는 하지 마세요.
6. 자주 묻는 질문 (FAQ)
Q1. 용접 차광도수에서 피복아크 150암페어는 몇 번인가요?
하한은 8번, 잘 보이려면 10번입니다. 160암페어를 넘기면 잘 보이는 번호는 12번입니다.
Q2. TIG 100암페어에 피복아크용 10번이면 되나요?
하한은 되지만 불빛이 하얗습니다. 잘 보이는 번호는 12번입니다.
Q3. 자동면 4/13을 피복아크 80암페어에 그대로 두면 되나요?
13번은 너무 어두울 수 있습니다. 60~160암페어는 10번에 맞추세요.
Q4. 가스용접에 아크용 10번 유리를 끼워도 되나요?
안 됩니다. 가스는 4~6번입니다. 10번이면 불꽃이 안 보입니다.